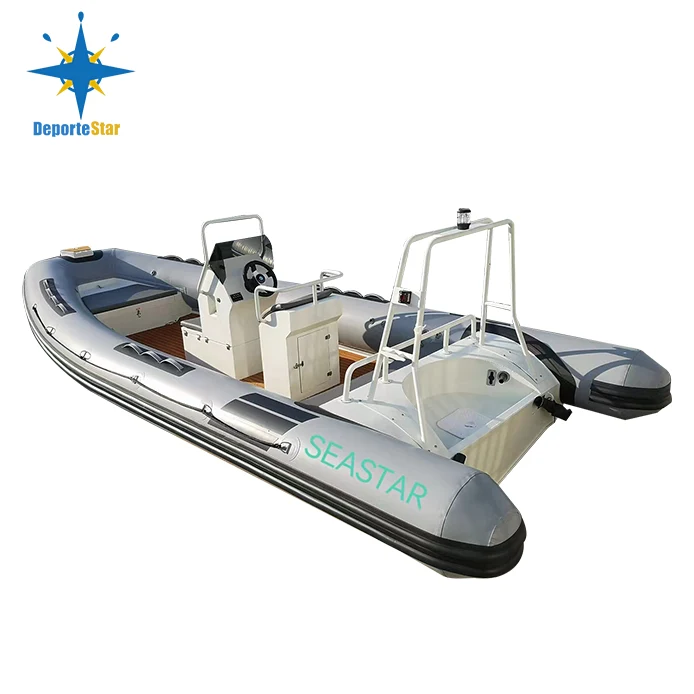
Att välja ett skrovmaterial är ett av de mest avgörande besluten i specifikationen för stela gummibåtar. Den här artikeln undersöker varför aRibbåt aluminiumskrovhar blivit referensstandarden för operatörer som kräver strukturell motståndskraft, förutsägbar viktfördelning och lång livslängd i saltvatten, surfzoner och avlägsna strandlinjer. Diskussionen går från metallurgi och svetsinspektion till skrovgeometri, korrosionshantering och verkliga underhållsrutiner, och avslutas med praktiska urvalskriterier och vanliga frågor.
Innehållsförteckning
- Varför aluminium blev valets skrov
- Marin-grade metallurgi och svetsintegritet
- Skrovgeometri, Deadrise och Ride Quality
- Vikt, nyttolast och framdrivningseffektivitet
- Aluminium vs. glasfiber: en ärlig jämförelse
- Korrosionshantering i saltvattenservice
- Underhållsrutiner som förlänger skrovets livslängd
- Urvalskriterier för professionella köpare
- Vanliga frågor
Varför aluminium blev det första valet för krävande verksamhet
En stel uppblåsbar båt är bara lika kapabel som strukturen under dess flytrör. Den uppblåsbara kragen ger reservflytkraft och fender, men den stela botten bär motorbelastningen, överför plankrafter och absorberar varje stöt med vatten, sand, grus eller bryggkonstruktioner. När den botten är tillverkad av en korrekt specificerad marin aluminiumlegering, får fartyget en kombination av egenskaper som kompositskrov kämpar för att matcha i strafftjänst.
Aluminiumskrov beskrivs ofta i facklitteraturen som robusta och mycket mer kapabla att stå emot slitage än kompositalternativ. Ur en operativ synvinkel blir denna robusthet mest synlig när en båt körs in på en strand i fart - en manöver som kan slita botten ur ett glasfiberskrov men som rutinmässigt tolereras av en svetsad aluminiumstruktur. För räddningsenheter, patrullbesättningar, dykteam och ötransportoperatörer är denna tolerans inte en lyx; det är ett uppdragskrav.
Valet av enRibbåt aluminiumskrovförenklar också den långsiktiga konstruktionsbesiktningen. Till skillnad från kärnade kompositbottnar, som kan dölja fuktinträngning bakom en intakt gelcoathud, avslöjar en målad eller pulverlackerad aluminiumyta beläggningsskador och tidig korrosion vid vattenlinjen och runt fästelementen. Den transparensen tillåter ägare och servicegårdar att ingripa innan mindre kosmetiska problem blir strukturella problem.
Marine-Grade Metallurgy and the Discipline of Weld Integrity
Allt aluminium är inte skapat lika, och skillnaden mellan ett brukbart skrov och ett långlivat skrov börjar vid legeringsspecifikationen. Det dominerande materialet i professionell styv uppblåsbar konstruktion är 5083-H116 aluminiumlegering. Dess magnesiuminnehåll – vanligtvis i intervallet 4,0–4,9 % – ger inbyggd motståndskraft mot saltvattenangrepp utan att enbart vara beroende av anodisering eller beläggning. Legeringen uppvisar också en draghållfasthet på cirka 317 MPa, vilket ger den kapacitet att motstå upprepade stötbelastningar som genereras under höghastighetstransport i öppet vatten.
Svetsprocesser som matchar legeringen
Tillverkning av en marin aluminiumbotten bygger på kontrollerad svetsning snarare än mekanisk fastsättning eller limning. Både volfram inert gassvetsning och metall inert gassvetsning används, med tillsatslegeringar som är valda för att matcha modermetallen och bevara fogens duktilitet. 5083-legeringens låga känslighet för hetsprickbildning stöder dessa processer, med korrekt utförda svetsar som uppnår fogstyrkor som närmar sig 90 % av basmetallen.
Svetskvalitet överlåts inte enbart till visuell inspektion. Ultraljudstestning tillämpas på kritiska korsfogar och sömskorsningar för att upptäcka inre defekter som ofullständig penetration eller slagginneslutning – förhållanden som kan initiera utmattningssprickor under cykliska hyvlingsbelastningar. Kombinationen av lämplig tillsatsmetallurgi, kvalificerade svetsare och oförstörande undersökning är det som skiljer ett strukturellt skrov från ett rent vattentätt.
Varför svetskonsistens är viktigare än plåttjocklek
En vanlig missuppfattning bland förstagångsköpare är att enbart tyngre plåt garanterar hållbarhet. I praktiken kommer en måttlig plåttjocklek med konsekventa fullpenetreringssvetsar och väldesignade längsgående förstyvningar att överträffa en tjockare plåt som är sammanfogad av inkonsekventa svetsar. Den svetsade aluminiumstrukturen beter sig som ett system: plattan, ramen, kölen och akterspegeln måste fördela punktbelastningar från strandning, släpvagnsstöd och motorkraft utan att skapa stresskoncentrationer. Ultraljudsinspektion och kontrollerade svetsprocedurer är därför inte produktionsformaliteter; de är beviset på att skrovets lastväg har utförts enligt planeringen.
| Byggelement | Specifikationsfokus | Driftsnytta |
|---|---|---|
| Baslegering | 5083-H116 marinplåt | Korrosionsbeständighet och slaghållfasthet i saltvatten |
| Svetsprocess | TIG och MIG med matchat fyllmedel | Fogarnas formbarhet och motståndskraft mot hetsprickbildning |
| Kritisk gemensam inspektion | Ultraljudstestning vid sömkorsningar | Detektering av interna svetsdefekter före service |
| Strukturell inramning | Längsgående och tvärgående förstyvningar | Lastfördelning över botten och akterspegeln |
| Ytskydd | Pulverlackering eller höghållfast kromatförbehandling | Barriärskydd med synlig skadeindikering |
Skrovgeometri, Deadrise och kvaliteten på åkturen
En aluminiumbotten är inte bara en platt plåt böjd uppåt i fören. Undervattensprofilen avgör hur båten övergår från deplacement till planing, hur den beter sig i ett efterföljande hav, och hur mycket straff besättningen tar på sig när de korsar branta hugg. Två geometriska familjer dominerar professionell styv uppblåsbar design: det djupa V-skrovet och det stegade skrovet.
Deep-V-alternativet
En djup-V-botten med en betydande deadrise-vinkel - ofta i området 23 grader - är konstruerad för att omvandla motorkraften till framåtrörelse samtidigt som en säker och förutsägbar åktur bibehålls under verkliga sjöförhållanden. Den skarpa ingången skär genom vågytorna, medan de successivt tillplattade aktersektionerna genererar lyft. För operatörer som regelbundet stöter på korta, branta sjöar förblir den djupa V-formen referensen för komfort och riktningsstabilitet.
Stegade skrov och dragminskning
Stegformade skrovformer introducerar ett eller flera tvärgående brott i bottenytan. När luft dras in i steget, minskar luftningen våt yta och friktion, vilket tillåter högre hastigheter för en given effekt. Tillvägagångssättet är inte utan avvägningar: steg kan introducera luftning som stör vattenstråleeffektiviteten, och dåligt utformade steg kan ge oförutsägbar hantering i svängar. Designers har svarat med variationer som U-formade "delta steg" som ökar luftningen från chinen mot mitten av kölen samtidigt som det behåller rent vattenflöde längs mittlinjen för riktningskontroll. Lärdomen för köpare är att en stegad botten är ett prestationsverktyg, inte en universell uppgradering; den måste matcha det avsedda hastighetsområdet och framdrivningstypen.
Beam, Waterline och Deck Utility
Skrovgeometrin styr också det användbara utrymmet. Ökad stråle förbättrar stabiliteten, däcksytan och nyttolastkapaciteten utan att nödvändigtvis öka det våta skrovets fotavtryck vid planing, vilket undviker onödigt motstånd. För en räddnings- eller transferbåt översätts den extra strålen till säkrare arbetsutrymme för besättning och utrustning. Interaktionen mellan balk, deadrise och rördiameter är där marinarkitektur möter praktiska operativa funktioner – och det är en primär anledning till att skrovformer från hyllan sällan tjänar specialiserade uppdrag väl.
Vikt, nyttolast och framdrivningseffektivitet
Vikt är den tysta variabeln i varje prestandaberäkning. Ett lättare skrov minskar kraften som krävs för att nå en given hastighet, sänker bränsleförbrukningen vid kryssning och gör släp och sjösättning mindre beroende av tung utrustning. Viktfördelen med aluminium är mätbar: ett välkonstruerat sex meter styvt uppblåsbart aluminiumskrov väger vanligtvis 30–40 % mindre än ett motsvarande glasförstärkt plastskrov. Den skillnaden går igenom hela fartygsspecifikationen.
En lättare botten gör att samma motor kan leverera högre toppfart, eller samma hastighet kan uppnås med en mindre, billigare utombordare. Det ökar också nyttolastmarginalen för bränsle, besättning och uppdragsutrustning utan att skjuta båten bortom dess designade deplacement. För operatörer som lyfter båtar med daviter eller sjösätter från oförbättrade ramper är viktbesparingen ofta den avgörande faktorn mellan genomförbar och omöjlig användning.
Vikthistorien handlar inte bara om hastighet. Ett lättare skrov minskar också den energi som måste tas upp av släpvagnen, lyftredskapet och dragfordonet. Under en säsong av frekventa lanseringar leder denna minskning till mindre slitage på extrautrustning och färre logistiska begränsningar. Avvägningen är att mycket lätta aluminiumskrov kan vara känsligare för lastfördelning; Operatörer måste respektera tillverkarens tyngdpunktsriktlinjer och undvika att koncentrera tunga redskap långt från konstruktionsbelastningspunkterna.
Aluminium vs. glasfiber: en ärlig jämförelse utan hype
Glasfiber förblir ett legitimt skrovmaterial, och valet mellan de två är inte en enkel fråga om att en är universellt överlägsen. En rättvis jämförelse erkänner var varje material utmärker sig och vart och ett medför en kostnad för operatören.
| Hänsyn | Aluminiumskrov | Skrov i glasfiber |
|---|---|---|
| Effektrespons | Bucklor och deformeras lokalt; i allmänhet kan repareras utan större ombyggnad | Kan spricka eller punktera; reparationer kräver laminering och gelcoatmatchning |
| Vikt | Vanligtvis 30–40 % lättare för jämförbar storlek | Tyngre; kan förbättra stabiliteten men ökar bogserings- och kraftkraven |
| Saltvatten hållbarhet | Utmärkt när legerings- och beläggningssystem är korrekta; kräver anoddisciplin | Immun mot galvanisk korrosion men känslig för osmotisk blåsbildning och vattenabsorption över tid |
| Ljud och åkmjukhet | Kan överföra mer strukturburet buller; djup-V och inramningsdesign mildrar detta | Generellt tystare och mjukare på grund av massa- och laminatdämpning |
| Reparationsspecialisering | Kräver utbildade marina aluminiumsvetsare för konstruktionsarbete | Allmänt tillgängliga kompositreparationsfärdigheter |
| Återvinningsbarhet i slutet av livet | Mycket återvinningsbart aluminiuminnehåll | Begränsad återvinningsbarhet av härdad komposit |
Glasfiberskrov tenderar att erbjuda bättre sjöhållning och stabilitet under vissa förhållanden just på grund av deras större massa. Den massan kan vara en fördel för en dedikerad fiskeplattform som drar nytta av en långsammare, mer förutsägbar drift. Men moderna aluminiumkonstruktioner med välutvecklad deadrise och strategisk ballastplacering har minskat det gapet avsevärt. Beslutet bör därför styras av driftsprofilen – strandfrekvens, släpavstånd, prioriteringar av nyttolast och reparationsinfrastruktur – snarare än av en preferens för täckmaterial.
En annan praktisk skillnad gäller buller. Aluminium är en effektiv vibrationsledare, och ett ohämmat skrov kan förstärka motor- och vatten-slap-ljud. Ansedda byggare tar itu med detta genom strukturella detaljer, isolering av motormontering och däcksbehandlingar. Köpare som utvärderar enRibbåt aluminiumskrovbör begära ett sjöprov som inkluderar både kryssning i lugnt vatten och transitering i hackigt tillstånd, med hänsyn till strukturburet buller vid rodret och i passagerarområdet.
Korrosionshantering i saltvattenservice
Den enskilt största missuppfattningen om aluminiumbåtar är att de är underhållsfria. Aluminium rostar inte på det sätt som stål gör, men det är elektrokemiskt aktivt, och saltvatten är en effektiv elektrolyt. Det skyddande oxidskiktet som bildas naturligt på aluminium kan försämras i saltvattenmiljöer, vilket gör ytan mottaglig för korrosion om legeringsvalet, beläggningssystemet och katodskyddet inte hanteras som ett koordinerat system.
De tre korrosionshoten
Galvanisk korrosion uppstår när olika metaller är i elektrisk kontakt i en elektrolyt som havsvatten. Fästelement av rostfritt stål, genomgående bronsskrov och aluminiumstruktur kan bilda en korrosionscell om de inte är ordentligt isolerade. Strömkorrosion är ett relaterat men distinkt hot, orsakat av elektriska fel ombord eller i närliggande marininfrastruktur. Det tredje hotet är enkel spaltkorrosion under instängd fukt, avlagringar eller misslyckad beläggning, särskilt runt beslag och vid vattenlinjen.
Barriärbeläggningar och offeranoder
Ett försvar i flera lager är den professionella standarden. Barriärbeläggningar – pulverlackering, anodisering eller högkvalitativa färgsystem – håller elektrolyten borta från den kala legeringen. Pulverlackering erbjuder en tjock, hållbar barriär, men varje repa exponerar blankt aluminium, så beläggningen måste inspekteras och bättras upp. Offeranoder ger katodiskt skydd genom att företrädesvis korrodera, och de måste dimensioneras och placeras enligt skrovets exponeringsprofil. Anoder är vanligtvis monterade på utombordsmotorn, motorns klämfäste och, där så är lämpligt, trimflikarna eller skrovmonterad hårdvara.
Hårdvaruisolering är lika viktigt. Fästelement bör installeras med isolerande brickor eller tätningsmedel för att bryta den elektriska vägen mellan rostfritt stål och aluminium. Ägare som lägger till eftermarknadsfästen, elektronik eller beslag utan att ta hänsyn till detta förhållande kan skapa en lokal korrosionscell som kommer att attackera skrovet runt fästhålen. Principen är okomplicerad: varje ny metall-till-metall-kontakt i en saltvattenmiljö förtjänar ett medvetet isoleringsbeslut.
Underhållsrutiner som förlänger skrovets livslängd
En svetsad aluminiumbotten är en struktur med lång livslängd, men dess livslängd är inte automatisk. Underhållsregimen är enkel och billig jämfört med strukturell reparation, men den försummas ofta eftersom aluminium upplevs som oförstörbart. En disciplinerad rutin tar upp materialets specifika fellägen.
- Skölj skrov, däck, rör och kopplingar med sötvatten efter varje saltvattenutflykt för att ta bort saltavlagringar innan de koncentreras i springor.
- Inspektera offeranoder med jämna mellanrum och byt ut dem när de har korroderat till ungefär hälften av sin ursprungliga massa.
- Kontrollera svetsar, fästelement och vattenlinjeområden för beläggningsrepor, lös hårdvara eller tidiga tecken på gropbildning.
- Håll dräneringsvägar fria så att stående saltvatten inte förblir instängt mot aluminiumkonstruktionen.
- Använd rengöringsprodukter formulerade för aluminium och belagda ytor; starka sura eller alkaliska rengöringsmedel kan skada barriärskiktet.
- Reparera beläggningsskador omedelbart, särskilt under vattenlinjen och runt beslag där korrosionsceller är mest sannolikt att initiera.
För båtar som hålls på en förtöjning eller i en hamnkaj ökar underhållsbördan eftersom skrovet förblir nedsänkt. Periodisk utdragning eller lyft på en flytande ponton tillåter inspektion av botten och anoder som inte kan utföras från däck. Operatörer i professionella tjänster med hög användning bör behandla anodinspektion som en planerad uppgift snarare än en säsongsbetonad eftertanke, eftersom anodutarmningen är progressiv och tyst tills själva skrovet blir det offer.
Urvalskriterier för professionella köpare
Att specificera en stel gummibåt med aluminiumbotten kräver mer än att välja längd och motorhästkrafter. Följande kriterier hjälper till att strukturera utvärderingen och skilja innehållsmässig ingenjörskonst från marknadsföringsspråk.
- Bekräfta legeringsspecifikationen och spårbarheten. Fråga efter certifiering av plåtkvalitet, temperament och kvarn. 5083-H116 är referensmaterialet för seriös marin service; ospecificerat "marinaluminium" är inte likvärdigt.
- Granska svets- och inspektionsprotokollet. TIG- och MIG-processer bör anpassas till legeringen, och kritiska fogar bör vara föremål för ultraljudsundersökning. En byggare som inte kan beskriva dessa procedurer är osannolikt att kontrollera dem.
- Utvärdera skrovgeometrin mot den faktiska driftsprofilen. En djup-V-botten passar brant hugg och offshore transit; en stegad botten kan passa höghastighetssprintkrav men kräver ett sjöprov för att bekräfta hanteringen.
- Undersök beläggningssystemet och anodplanen. Pulverlackering eller ett dokumenterat färgsystem, i kombination med korrekt dimensionerade anoder och isolerad hårdvara, är baslinjen för saltvattenservice.
- Begär ett laddat sjöprov. Viktfördelning, motortrim och skrovläge under verklig nyttolast är mer informativa än broschyrprestandasiffror.
- Verifiera support och dokumentation efter försäljning. Underhållsscheman, anodplatser, vägledning för beläggning och strukturella garantivillkor bör tillhandahållas skriftligen.
En professionell tillverkare med egen design och produktionskontroll kan anpassas utan att kompromissa med den strukturella kontinuiteten. För operatörer som söker en beprövad plattform,Seastarbygger styva uppblåsbara båtar med aluminiumskrov av marin kvalitet och erbjuder konfigurationer som spänner över räddnings-, patrull-, turism- och fritidsapplikationer. Företagets produktionserfarenhet och exportfotavtryck utgör en användbar referenspunkt för köpare som jämför tillverkningsstandarder och leveransförmåga.
Vanliga frågor
Korroderar ett aluminiumskrov i saltvatten?
Är ett Rib Boat Aluminium Hull tyngre än ett glasfiberskrov?
Kan en aluminium RIB strandas på sand eller grus?
Hur ofta ska offeranoder bytas ut?
Vad är skillnaden mellan ett djup-V och ett stegat aluminiumskrov?
Förhindrar pulverlackering aluminiumkorrosion helt?
Är du redo att specificera en styv uppblåsbar plattform med ett skrov konstruerat för din driftsprofil?Kontakta ossatt diskutera skrovgeometri, rörkonfiguration, motormatchning och leveranskrav med ett team som bygger marina aluminiumstrukturer för professionell service.
Kontakta oss →